矿用管件生产工艺全解析 如何实现各种规格快速定制、高精度生产
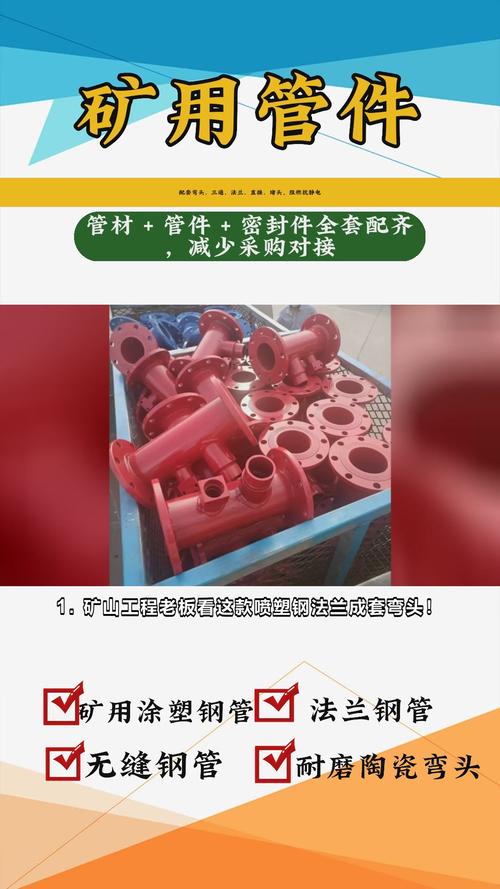
在矿山行业中,管件作为输送流体、气体及物料的关键部件,其质量与精度直接影响生产安全与效率。面对复杂多变的矿井环境,如何选择合适的矿用管件生产工艺,并实现多规格、短周期、高精度的定制,成为许多采购和技术人员关注的焦点。本文将系统梳理矿用管件的生产工艺类型、选型要点以及快速定制关键,建议点赞收藏,慢慢研究。
一、常见矿用管件生产工艺分类
1. 铸造工艺
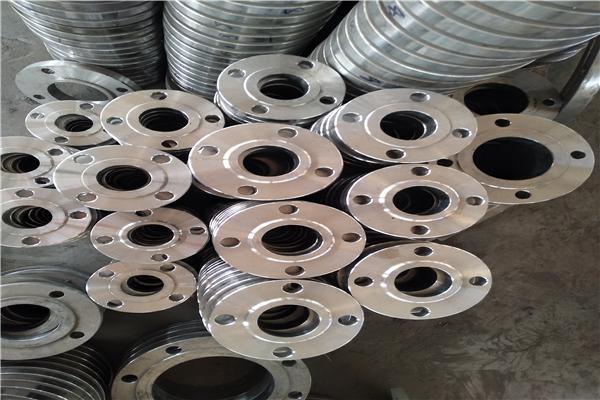
铸造适用于生产形状复杂、壁厚较大的管件,如弯头、三通、法兰等。砂型铸造成本低、适应性强,但精度相对较低,表面粗糙,容易产生气孔、缩松等缺陷。精密铸造(失蜡铸造)可提高尺寸精度和表面质量,适合中小规格、高要求的矿用管件。
2. 锻造工艺
锻造通过塑性变形改善金属组织,力学性能好,适合高压、高冲击的矿用管件,如高压法兰、接头。模锻可批量生产,精度较高,但模具费用高,定制周期相对较长。
3. 焊接工艺
焊接管件由钢板或钢管卷制焊接而成,常见于大口径、薄壁管件。生产灵活,适合单件或小批量定制,但焊缝质量依赖工艺控制,需进行无损检测。
4. 挤压成型
挤压工艺适合生产等壁厚、长尺寸的管件,尺寸精度高,表面光洁,材料利用率高。常用于铝合金、铜合金及部分不锈钢管件,但模具成本较高。
5. 机加工工艺
直接从棒材或管材通过车、铣、钻等加工而成,精度最高,适合小批量、高精度、特殊规格的管件。缺点是材料浪费大,效率低,成本高。
二、各种规格定制的核心考量
1. 规格范围与批量
小批量、多规格优先选择机加工或焊接工艺;大批量、固定规格可选用铸造或模锻,以摊薄模具成本。若规格频繁变化,应考虑柔性生产方式,如数控加工中心配合快速换模。
2. 精度要求
高精度管件(如配合面、密封面)需采用机加工或精密铸造;一般结构件可选用砂型铸造或焊接。精度等级通常按GB/T 1804或图纸公差要求执行。
3. 材料特性
高锰钢、耐磨铸铁等难加工材料宜采用铸造;低碳钢、合金钢可锻造或焊接;不锈钢、有色金属可挤压或机加工。材料决定工艺路线的可行性。
4. 工期要求
定制时间短是矿山紧急需求的关键。快速路径包括:选用标准毛坯快速机加工、采用焊接替代铸造、利用3D打印砂型/蜡模缩短铸造周期。避免开制复杂模具是缩短工期的首要原则。
三、如何实现短周期、高精度定制
1. 数字化设计与仿真
采用CAD/CAE软件进行三维建模和工艺模拟,提前发现缺陷,减少试制次数。参数化设计可快速生成不同规格模型,直接驱动加工。
2. 柔性制造系统
使用CNC加工中心、激光切割、等离子切割等设备,无需专用模具即可加工多种规格。配合快速装夹和刀具管理,实现“一件起做”。
3. 模块化与组合式管件
将管件设计为模块组合,如法兰+短管+弯头焊接,可快速拼装出多种规格,缩短 single-piece 制造周期。
4. 增材制造辅助
对于复杂结构、小批量,可采用3D打印直接成型金属管件,或打印砂型/蜡模用于铸造,将传统数周周期压缩至数天。
5. 供应链协同
与具备多工艺能力的厂家合作,一站式完成铸造、锻造、机加工、焊接,减少周转时间。选择本地或区域供应商,降低物流延迟。
6. 标准化与系列化
在满足使用前提下,尽量采用标准法兰、标准壁厚、标准长度,减少非标定制。建立常用规格库,提前备料,实现快速响应。
四、选择工艺的决策流程
第一步:明确管件用途、介质、压力、温度及安装空间。
第二步:确定材料牌号及力学性能要求。
第三步:评估规格数量、批量及工期。
第四步:对比精度要求与成本预算。
第五步:选择匹配工艺,并验证供应商的工艺能力与检测手段。
五、点赞收藏:实用建议
- 急件优先考虑机加工+焊接组合,避免开模。
- 高精度密封面必须预留加工余量,最终以车/磨保证。
- 批量铸造前务必做首件检验,确认尺寸与内部质量。
- 与厂家签订技术协议,明确公差、探伤标准及交货期。
- 建立合格供应商名录,保留常用规格图纸,随时调用。
矿用管件的选型与定制并非越贵越好,而是以合适工艺匹配实际需求。掌握以上原则,便能在各种规格、短周期、高精度之间找到最佳平衡。如果本文对你有帮助,记得点赞收藏,慢慢管件选型不迷路。
如若转载,请注明出处:http://www.023yongheng.com/product/57.html
更新时间:2026-10-09 13:42:47